

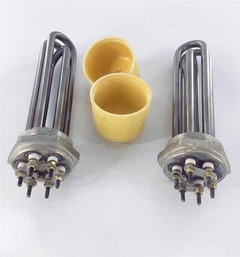

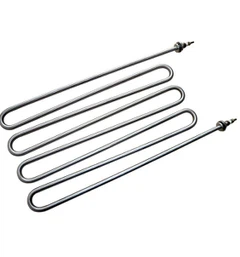
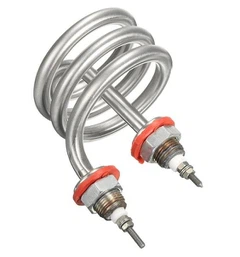
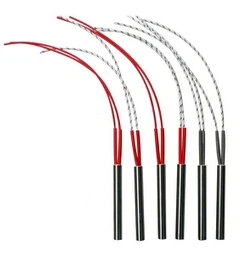
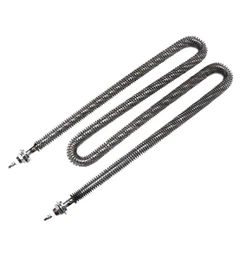


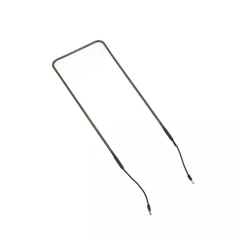

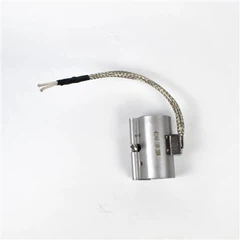
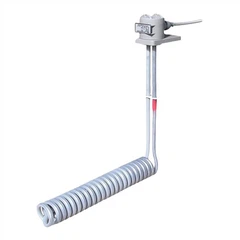
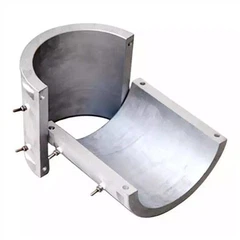
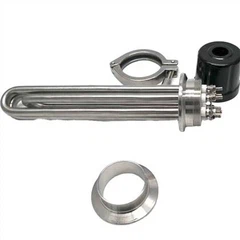
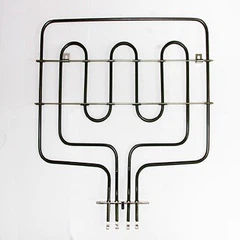





Зовнішній вигляд
Зовнішня поверхня ціла, яскраве зварювання міцне, а зварювальне з'єднання красиве, П-подібна форма добре сформована, симетрична, порцелянова намистина не має тріщин і кута руйнування і знаходиться близько до двох торців металева оболонка, і вона не пухка, а герметичний силікон однорідний.
Маркування
Електричний нагрівальний фланець труби відповідно до вимог замовника лазерне маркування, написання чіткого, чіткого змісту
Випробування на витримування напруги
Вимірюйте між струмоведучими деталями та легкодоступними металевими деталями, 1800 В, струм встановлення 5 мА, 3 хв без мерехтіння та поломки.
Вхідна потужність
Допустиме відхилення вимірюваної потужності +5 %, -10 % (або відповідно до вимог замовлення замовника)
Струм витоку
0,5 або менше мА
Значення опору ізоляції
GG gt; 1000 м Ом
Електричний тест
Після електрифікації електричної нагрівальної трубки сушіть нагрівання протягом 1-2 хвилин, щоб забезпечити рівномірний нагрів нагрівальної трубки та відсутність ненормальних явищ нагрівання.
Значення опору
Виміряне значення повинно відповідати вимогам креслення
Відстань повзучості
Відстань між ведучим стрижнем і стінкою нагрівальної труби повинна бути більше 1 мм
Гідростатичний тест
Під тиском 1,2 МПа місце зварювання нагрівальної труби не повинно мати витоку води або просочування, а час витримування тиску становить 5 хвилин
Упаковка
Для задоволення транспортних вимог.
Вищезазначена електрична нагрівальна трубка в елементах заводської інспекції. Замовнику доставляються лише повністю перевірені трубки.


